


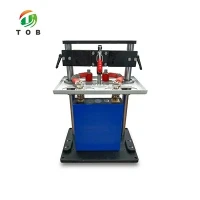


เครื่องเชื่อมเลเซอร์เซลล์แบบแท่งปริซึม
เครื่องเชื่อมเลเซอร์ฝาเซลล์ด้านบนและช่องเติม TOB-LW-SF3000 นี้เป็นส่วนประกอบหลักในการประกอบเซลล์ลิเธียมไอออนแบบแท่งปริซึม- ซึ่งรับผิดชอบในการปิดผนึกสุญญากาศถาวรขั้นสุดท้ายของเปลือกเซลล์ (ฝา-ถึง-กระป๋อง) และช่องเติมอิเล็กโทรไลต์ ช่วยให้มั่นใจในความสมบูรณ์ของโครงสร้าง ความปลอดภัย ประสิทธิภาพ และอายุการใช้งานของเซลล์แบตเตอรี่สำเร็จรูป
เครื่องเชื่อมเลเซอร์เซลล์แบบแท่งปริซึม
ข้อมูลจำเพาะ
เครื่องเชื่อมเลเซอร์ฝาเซลล์ด้านบนและช่องเติม TOB-LW-SF3000 นี้เป็นส่วนประกอบหลักในการประกอบเซลล์ลิเธียมไอออนแบบแท่งปริซึม- ซึ่งรับผิดชอบในการปิดผนึกสุญญากาศถาวรขั้นสุดท้ายของเปลือกเซลล์ (ฝา-ถึง-กระป๋อง) และช่องเติมอิเล็กโทรไลต์ ช่วยให้มั่นใจในความสมบูรณ์ของโครงสร้าง ความปลอดภัย ประสิทธิภาพ และอายุการใช้งานของเซลล์แบตเตอรี่สำเร็จรูป
การปิดผนึกฝาด้านบน:
เชื่อมฝาครอบเซลล์ (ฝา) เข้ากับตัวกระป๋องอะลูมิเนียมอัลลอยด์แบบแท่งปริซึมอย่างแม่นยำ ซึ่งจะสร้างซีลที่ปิดสนิท -ด้วยแก๊ส และเป็นฉนวนไฟฟ้า ซึ่งจำเป็นต่อความสมบูรณ์ของเซลล์ ความปลอดภัย และประสิทธิภาพ-ในระยะยาว ป้องกันการรั่วไหลของอิเล็กโทรไลต์และการซึมผ่านของความชื้นหรือสารปนเปื้อน
การโหลดแกนแบบแมนนวล - การยึดฟิกซ์เจอร์ - การเชื่อมด้วยเลเซอร์ล่วงหน้า- - การเชื่อมแบบเต็ม - การขนถ่ายแกนแบบแมนนวล
บรรจุพอร์ตปิดผนึก:
เชื่อมปลั๊กพอร์ตเติมอิเล็กโทรไลต์หลังจากการเติมอิเล็กโทรไลต์เสร็จสิ้น วิธีนี้จะปิดผนึกรูเติมอย่างถาวร โดยรักษาสภาพแวดล้อมภายในและความดันของเซลล์
การโหลดแกนแบบแมนนวล - การยึดฟิกซ์เจอร์ - การติดตั้งตะปูซีลแบบแมนนวล - การเชื่อมด้วยเลเซอร์ - การตรวจสอบและการคายประจุแบบแมนนวล
ข้อมูลจำเพาะของการดัดแปลง: แบตเตอรี่แบบแท่งปริซึม
|
รุ่นแบตเตอรี่ |
ที(มิลลิเมตร) |
ก(มิลลิเมตร) |
อืม) |
|
พิมพ์เขียว |
20-25 |
100 |
120 |
|
เข้ากันได้ |
12-60 |
80-170 |
90-190 |
ข้อกำหนดทางเทคนิคในการเชื่อมฝาด้านบน:
|
ฟังก์ชั่น |
ข้อกำหนดทางเทคนิค |
|
การวางตำแหน่งแบตเตอรี่ |
การวางตำแหน่งแบตเตอรี่ทำได้โดยการหนีบด้วยจิ๊กเคลื่อนที่และการเชื่อมในแนวตั้ง |
|
การเชื่อมแบตเตอรี่จะขึ้นอยู่กับด้านบน (พื้นผิวฝาครอบด้านบน) |
|
|
ความทนทานต่อตำแหน่งที่ทำซ้ำได้ของฟิกซ์เจอร์กำหนดตำแหน่ง: ± 0.02 มม. (การทดสอบหลักในการหนีบซ้ำ) ช่องว่างระหว่างต้นแบบและแผ่นหนีบหลังจากฟิกซ์เจอร์หนีบน้อยกว่าหรือเท่ากับ 0.04 มม. |
|
|
เมื่อวางตำแหน่งในแกนต่างๆ จำเป็นต้องหลีกเลี่ยงการเสียดสีเลื่อนระหว่างจิ๊กจับยึดและแบตเตอรี่ ทำให้เกิดข้อบกพร่องด้านรูปลักษณ์ |
|
|
การวางตำแหน่งและการยึดกระบอกสูบจำเป็นต้องมีฟังก์ชั่นตรวจสอบแรงดันอากาศและสัญญาณเตือน ความผันผวนของแรงดันอากาศ น้อยกว่าหรือเท่ากับ 0.05Mpa |
|
|
ความแตกต่างของความสูงระหว่างพื้นผิวด้านบนของฟิกซ์เจอร์และพื้นผิวด้านบนของฝาครอบ: 1.5-2.0 มม. |
|
|
ไม่สามารถใช้วัสดุโลหะในพื้นที่สัมผัสกับแกนไฟฟ้าได้ |
|
|
การเชื่อม |
ก๊าซป้องกันการเป่าโคแอกเซียล (N2 ความบริสุทธิ์มากกว่าหรือเท่ากับ 99.99%) เพื่อป้องกันการเกิดออกซิเดชันในการเชื่อม อัตราการไหลที่ปรับได้ (ความละเอียด 0.1 ลิตร/นาที) พร้อมฟังก์ชันตรวจสอบการไหลและสัญญาณเตือน |
|
ปรับความสูงของหัวเลเซอร์ได้ ความละเอียดการแสดงค่าความสูง 0.05 มม. (สำหรับการตรวจสอบการชดเชยความสูง) |
|
|
จำนวนการวัดอัตโนมัติที่อยู่นอก-ของ- การแจ้งเตือนที่ผิดปกติ ความละเอียด น้อยกว่าหรือเท่ากับ 0.05 มม. |
|
|
Ring spot laser, 2KW + 1KW, line diameter>100um/600um ติดตั้งเครื่องทำความเย็น หัวเชื่อมเลเซอร์ และความผันผวนของพลังงานเลเซอร์ไฟเบอร์เกียร์ น้อยกว่าหรือเท่ากับ 3% ความเป็นเส้นตรงของกำลัง มากกว่าหรือเท่ากับ 0.99 |
|
|
หัวเลเซอร์ X / Y / Z ทิศทางซ้ำความอดทนในการจัดตำแหน่ง ± 0.02 มม. ความเร็วในการเชื่อมหัวเลเซอร์ มากกว่าหรือเท่ากับ 70 มม. / วินาที ความกว้างของกระวนกระวายใจในการเชื่อมหัวเลเซอร์ น้อยกว่าหรือเท่ากับ 0.05 มม. ความผันผวนของความเร็วในการเชื่อมมุม น้อยกว่าหรือเท่ากับ 10 มม. / วินาที ส่วนเบี่ยงเบนวิถี: ± 0.05 มม. |
|
|
ปรับมุมการเชื่อมด้วยเลเซอร์ได้ การเชื่อมด้วยเลเซอร์สามารถใช้การโก่งด้วยเลเซอร์ได้ 5 ~ 13 องศา |
|
|
ความลึกในการเชื่อมที่มีประสิทธิภาพ 0.5-1.2 มม. ความกว้างของการหลอม 0.8-1.4 มม. |
|
|
การเชื่อมก่อน-ก่อนการเชื่อมแบบเต็ม (พร้อมฟังก์ชันการบีบอัด) รอยเชื่อม 6-8 ข้อ |
|
|
แรงดันตะเข็บเชื่อมมากกว่าหรือเท่ากับ 1.1Mpa; ข้อกำหนดการทำซ้ำการจัดตำแหน่งเลเซอร์: ± 0.04 มม.; กระบวนการเชื่อมและกระบวนการขนส่งไม่สามารถทำลายพื้นผิวของเปลือกอลูมิเนียมและชิ้นส่วนพลาสติกของเสาเสาฝาครอบด้านบนได้ |
|
|
ผลิตภัณฑ์งานเชื่อมสำหรับเปลือกอลูมิเนียม ความหนาของผนังเปลือก 0.4-0.8 มม. ลักษณะการเชื่อมและรอยเชื่อมภายในให้รอยเรียบและสว่าง การเปลี่ยนผ่านที่ราบรื่นด้วยวัสดุฐาน ไม่มีการเชื่อม ไม่มีการรั่วไหลของการเชื่อม ไม่มีการเชื่อมเกิน ไม่มีสิ่งเจือปน ไม่มีรูอากาศ ไม่มีจุดระเบิด |
|
|
การกระเด็นจากการเชื่อมและการจัดการควัน |
ฟังก์ชันกำจัดฝุ่นในตัวเอง- |
|
ติดตั้งอุปกรณ์ป้องกันแก๊สเชื่อม สามารถปรับการไหล มุม ระยะทางได้ (สามารถตรวจสอบการไหลได้) |
|
|
ภาพตัดขวาง-ของหัวฉีดจะยื่นออกมาจากช่องดูดฝุ่นไม่เกิน 5 มม |
|
|
พร้อมกับเครื่องกำจัดฝุ่น ความเร็วลมพอร์ตดูดฝุ่นปลาย มากกว่าหรือเท่ากับ 15m / s; สถานีเชื่อมมีกลไกป้องกันตะกรันการเชื่อม ไม่มีคราบตะกรันเชื่อมบนพื้นผิวตัวถังอะลูมิเนียม |
|
|
การติดตั้งท่อดูดฝุ่นของวาล์วควบคุมเพื่อปรับระดับลม ความเร็วลม ขณะใช้ท่อสแตนเลส |
|
|
ท่อดูดซับฝุ่น-ควรติดตั้งพร้อมกับเครื่องวัดความดันลม ซึ่งสามารถตรวจสอบความดันลมได้แบบเรียลไทม์ และควรเชื่อมโยงเครื่องวัดความดันลมกับโปรแกรมควบคุมอุปกรณ์เพื่อให้บรรลุหน้าที่ในการหยุดและแจ้งเตือนเมื่อแรงดันลมสูงและต่ำเกินไป |
|
|
การถอดฝาครอบป้องกัน |
ฝาครอบป้องกันและพื้นผิวฝาครอบด้านบนพอดีพอดีระหว่างกระบวนการเชื่อม |
|
ป้องกันไม่ให้ชิ้นส่วนพลาสติกของเสาถูกไฟไหม้ในระหว่างกระบวนการเชื่อม ป้องกันพื้นผิวของแบตเตอรี่จากการปนเปื้อนจากการเชื่อมโปรยลงมา ไม่มีคราบเขม่าที่มองเห็นได้ |
|
|
การสลับผลิตภัณฑ์ |
การเชื่อมฝาครอบด้านบนและการเชื่อมตะปูปิดผนึกรวมอยู่ในเครื่องเดียว เวลาในการเปลี่ยนฟิกซ์เจอร์สำหรับรุ่นต่างๆ คือน้อยกว่าหรือเท่ากับ 30 นาที ง่ายต่อการถอดประกอบและติดตั้ง และการสลับผลิตภัณฑ์ไม่ส่งผลต่อความแม่นยำในการวางตำแหน่งของฟิกซ์เจอร์และอายุการใช้งานของเครื่อง |
ข้อกำหนดทางเทคนิคสำหรับการเติมการเชื่อมพอร์ต:
|
ฟังก์ชั่น |
ข้อกำหนดทางเทคนิค |
|
การวางตำแหน่งแบตเตอรี่ |
กระบอกสูบถึงแผ่นอ้างอิง ขีดจำกัดทางกล ฟิกซ์เจอร์เป็นกลไกสปริง |
|
ด้านล่างของแผ่นอ้างอิงถูกพ่นด้วยเทฟลอน 0.1~0.3 มม. เพื่อให้แน่ใจว่าหน้าสัมผัสเป็นฉนวนกับแบตเตอรี่ |
|
|
ความแม่นยำในการติดตั้งน้อยกว่าหรือเท่ากับ 0.1 มม |
|
|
ความทนทานต่อการจัดตำแหน่งแบตเตอรี่หลังการวางตำแหน่ง: ±0.5 มม. |
|
|
ทิศทางความสูงของฝาครอบด้านบนของแบตเตอรี่เป็นข้อมูลอ้างอิงตำแหน่ง |
|
|
เติมการเชื่อมพอร์ต |
ด้วยระบบ CCD เพื่อจับตำแหน่งของตะปูปิดผนึก ความแม่นยำของระบบการจับและการวางตำแหน่งน้อยกว่าหรือเท่ากับ ± 0.03 มม. การตรวจจับความละเอียดโฟกัสอัตโนมัติ: น้อยกว่าหรือเท่ากับ 0.02 มม. |
|
การเชื่อมเบื้องต้น-: การหนีบแบตเตอรี่อัตโนมัติในตำแหน่งการเชื่อม และผ่านการวางตำแหน่ง การเชื่อมเบื้องต้น - การเชื่อมเบื้องต้น - การเชื่อมเบื้องต้น- สี่จุดควอแดรนท์ (ซึ่งสามารถจ่ายได้ตามกระบวนการ) |
|
|
หลังจากเสร็จสิ้นการเชื่อมล่วงหน้า- ให้ทำการเชื่อมแบบเต็ม |
|
|
มุมการเชื่อมด้วยเลเซอร์ที่ปรับได้ สามารถใช้การโก่งด้วยเลเซอร์ 5 ~ 13 องศาในระหว่างการเชื่อมด้วยเลเซอร์ |
|
|
กระบวนการเชื่อมที่มีการกระเด็นน้อย ลักษณะการเชื่อมที่ดี ความลึกในการเชื่อมมากกว่า 0.5 มม. เส้นผ่านศูนย์กลางจุด (ความกว้างของสระละลาย) มากกว่า 0.95 มม. ความเร็วในการเชื่อม: มากกว่าหรือเท่ากับ 6 มม. / วินาที |
|
|
แรงดันตะเข็บเชื่อมมากกว่าหรือเท่ากับ 1.1Mpa |
|
|
การวางตำแหน่งมอเตอร์ ชดเชยการเชื่อม น้อยกว่าหรือเท่ากับ 0.05 มม |
|
|
รอยเชื่อมมีลักษณะเรียบเนียน ไม่มีเสี้ยน จุดด่างดำ หลุมอุกกาบาต ฯลฯ ความร้อนจากการเชื่อม-โซนที่ได้รับผลกระทบมีขนาดเล็ก อุณหภูมิที่ 2 มม. จากแนวเชื่อมน้อยกว่า 80 องศา |
|
|
การเชื่อมด้วยฝาครอบป้องกันเพื่อป้องกันการกระเด็นของการเชื่อมแบตเตอรี่ อุปกรณ์ติดตั้งของสถานีเชื่อมได้รับการออกแบบอย่างเป็นอิสระเพื่อให้มั่นใจถึงความสม่ำเสมอในการยกแต่ละครั้ง |
|
|
การสกัดควันแบบเรียลไทม์-ที่เกิดขึ้นในระหว่างกระบวนการเชื่อม ติดตั้งเครื่องกำจัดฝุ่น การใช้ท่อสแตนเลส ความเร็วลมที่ปลายช่องดูดฝุ่น มากกว่าหรือเท่ากับ 10 เมตร/วินาที |
|
|
ความเสถียรในการเคลื่อนที่ของหัวเลเซอร์: ช่วงความเร็วของการเคลื่อนที่, ความกว้างของกระวนกระวายใจของหัวเลเซอร์ (แกน X/Y/Z) น้อยกว่าหรือเท่ากับ 0.05 มม. ความสามารถในการทำซ้ำการจัดตำแหน่งหัวเลเซอร์ (แกน X/Y) น้อยกว่าหรือเท่ากับ 0.05 มม. ความยาวโฟกัสในการเชื่อม- การตรวจสอบแบบเรียลไทม์และการชดเชยค่าที่วัดได้ไปยังแกน Z- การเชื่อม |
|
|
การเชื่อมฝาครอบด้านบนและการเชื่อมตะปูปิดผนึกรวมอยู่ในเครื่องเดียว เวลาในการเปลี่ยนฟิกซ์เจอร์สำหรับผลิตภัณฑ์ประเภทต่างๆ คือน้อยกว่าหรือเท่ากับ 30 นาที ง่ายต่อการถอดประกอบและติดตั้ง และการสลับผลิตภัณฑ์ไม่ส่งผลต่อความแม่นยำในการวางตำแหน่งของฟิกซ์เจอร์และอายุการใช้งานของเครื่อง |
โมดูลฟังก์ชันการเชื่อมพอร์ตการเติมฝาปิดด้านบน
ตัวเครื่อง
1 ฟังก์ชั่น: บรรทุกแต่ละหน่วยงานบนอุปกรณ์นี้ ฯลฯ
② ชิ้นส่วนหลัก: กรอบสี่เหลี่ยม ฝาครอบ อินเทอร์เฟซเครื่องจักร-ของมนุษย์ ฯลฯ
โมดูลฟิกซ์เจอร์ก่อนการเชื่อมด้วยเลเซอร์-
1 ฟังก์ชั่น: การวางตำแหน่งในทิศทางความยาว ความกว้าง และความสูงของแกน
2 ส่วนหลัก: อุปกรณ์ยึดตำแหน่ง ฯลฯ
โมดูลฟิกซ์เจอร์การเชื่อมด้วยเลเซอร์แบบเต็ม
1 ฟังก์ชั่น: การวางตำแหน่งในทิศทางความยาว ความกว้าง และความสูงของแกน
2 ส่วนหลัก: อุปกรณ์ยึดตำแหน่ง ฯลฯ
โมดูลการเชื่อมด้วยเลเซอร์
① ฟังก์ชั่น: การโฟกัสด้วยเลเซอร์, การวัดระยะโฟกัสออก-ของ-, การเชื่อมและการเป่าก๊าซป้องกัน กลไกการเคลื่อนที่จะลากหัวเลเซอร์เพื่อสแกนรอยการเชื่อม และสามารถแสดงผลแบบเรียลไทม์ผ่านหน้าจอการติดตามอุปกรณ์ระบบจับภาพ CCD
2 ส่วนประกอบหลัก: เลเซอร์ 2KW +1KW และเครื่องทำความเย็นที่รองรับ แพลตฟอร์มการเคลื่อนที่แบบสาม- หัวเลเซอร์ ฯลฯ
จำเป็นต้องมีการเชื่อมฝาครอบด้านบนของโมดูลกำจัดฝุ่นและการเชื่อมตะปูปิดผนึกหลังจากการกำจัดฝุ่น
การแสดงสินค้า
|
|
|
|
|
|
|
|
|


ใบรับรองของเรา
ใบรับรองเพิ่มเติมใบรับรองสิทธิบัตร

ISO9001

ใบรับรอง CE

ติดต่อเรา

อีเมล:tob.amy@tobmachine.com

โทรศัพท์:+86-18120715609
ป้ายกำกับยอดนิยม: เครื่องเชื่อมเลเซอร์เซลล์แบบแท่งปริซึม ซัพพลายเออร์ ผู้ผลิต โรงงาน ราคา
คุณอาจชอบ


ส่งคำถาม