


ผู้แต่ง: Dany Huang, Ph.D.
ผู้นำ CEO และ R&D, TOB New Energy
เชื่อมต่อกับ Dr. Huang บน LinkedIn
บทสรุปผู้บริหารและประเด็นสำคัญ
การขึ้นรูปอิเล็กโทรดเป็นขั้นตอนที่ทำให้เกิดรูปทรงของเซลล์-และเป็นจุดกำหนดต้นทุนต่อชิ้นส่วน การตัดแม่พิมพ์ด้วยกลไกชนะด้วยต้นทุนเงินทุนในปริมาณน้อยและรูปแบบที่มั่นคง การบากด้วยเลเซอร์จะได้ผลเมื่อมีการเปลี่ยนแปลงรูปแบบ การบำรุงรักษาแม่พิมพ์ และข้อบกพร่องที่เกี่ยวข้องกับเสี้ยน โดยทั่วไปแล้ว ครอสโอเวอร์จะจ่ายชิ้นส่วนอิเล็กโทรดระหว่าง 3 ถึง 8 ล้านชิ้นต่อปี ขึ้นอยู่กับการปั่นป่วนของรูปแบบและระดับความคลาดเคลื่อน
- ต้นทุนการตัดเฉือนเริ่มต้นที่ 80,000–150,000 เหรียญสหรัฐสำหรับสถานีแบบครบวงจร เซลล์บากด้วยเลเซอร์เริ่มต้นที่ 150,000–300,000 เหรียญสหรัฐเพื่อปริมาณงานที่เทียบเคียงได้
- เครื่องมือแม่พิมพ์เป็นต้นทุนที่เกิดขึ้นซ้ำที่ซ่อนอยู่: แม่พิมพ์อิเล็กโทรดที่มีความแม่นยำมีราคา 3,000–40,000 เหรียญสหรัฐ และต้องมีการลับคมใหม่ทุกๆ 200,000–800,000 จังหวะ โดยจะต้องเปลี่ยนใหม่ทั้งหมดเมื่อเปลี่ยนรูปแบบ
- แหล่งกำเนิดไฟเบอร์เลเซอร์มีอายุการใช้งาน 20,000–100,000 ชั่วโมงและตัดรูปทรงแท็บใดๆ โดยไม่ต้องเปลี่ยนเครื่องมือ แต่ต้องการการสกัดฝุ่นและควันที่มีระเบียบวินัย เพื่อปกป้องทั้งเลนส์และความสะอาดของเซลล์
- งบประมาณของเสี้ยนและฝุ่นจะตัดสินกระบวนการ:เสี้ยนหรืออนุภาคนำไฟฟ้าหลวมขนาด 10 µm ถือเป็นข้อบกพร่องที่ทำให้เซลล์ลัดวงจร การบากด้วยเลเซอร์จะเปลี่ยนปัญหาการปนเปื้อนจากเสี้ยนเป็นควัน ซึ่งเปลี่ยนวิศวกรรมด้านความสะอาดทั้งหมด
มีสองวิธีในการเปลี่ยนแผ่นอิเล็กโทรดที่เคลือบให้เป็นอิเล็กโทรดที่มีรูปทรง: แม่พิมพ์เหล็กชุบแข็งที่ประทับผ่านฟอยล์ หรือลำแสงเลเซอร์แบบโฟกัสที่ทำให้โครงร่างเดียวกันกลายเป็นไอ ทั้งผลิตชิ้นส่วน ความประหยัดของทั้งสองเส้นทางแตกต่างกันในลักษณะที่จะมองเห็นได้ก็ต่อเมื่อโมเดลต้นทุนทั้งหมดรวมอายุการใช้งานของเครื่องมือ การเปลี่ยนแปลงรูปแบบ การควบคุมเสี้ยน การจัดการฝุ่น และ-เศษที่เกิดจากข้อบกพร่อง
ข้อผิดพลาดคือการเปรียบเทียบราคาซื้อ เครื่องตัดไดคัทมีราคาถูกจนกว่ารูปแบบที่สามจะเปลี่ยน เลเซอร์มีราคาแพงจนกระทั่งอิเล็กโทรดรูปร่างใหม่ตัวแรกไม่มีค่าใช้จ่ายในการผลิต
ทั้งสองกระบวนการตัดกันจริง ๆ อย่างไร
ตัดตายกดแม่พิมพ์กราวด์แบบกำหนดเองเข้ากับฟอยล์อิเล็กโทรดด้วยชุดเจาะและดาย ใบมีดจะตัดการเคลือบวัสดุแอคทีฟและฟอยล์โลหะในจังหวะเดียว ทำให้เกิดขอบที่สะอาดเมื่อแม่พิมพ์มีความคม และเกิดเสี้ยนเมื่อไม่คม ความเร็วสูง-เครื่องจักรแบบสถานีเดียวถึง 60–120 จังหวะต่อนาที และโรตารีดายทำงานเร็วขึ้น อิเล็กโทรดทุกรูปทรงต้องมีแม่พิมพ์ของตัวเอง

การบากด้วยเลเซอร์กำหนดทิศทางเลเซอร์ไฟเบอร์แบบพัลซิ่งหรือ CW ไปตามโครงร่างอิเล็กโทรด ลำแสงจะทำให้วัสดุกลายเป็นไอในรอยตัดที่มีความกว้าง 30–80 µm ไม่มีเครื่องมือทางกายภาพสัมผัสชิ้นส่วน การเปลี่ยนรูปร่างอิเล็กโทรดเป็นการทำงานของซอฟต์แวร์-อัปโหลดไฟล์ CAD ใหม่และอัปเดตเส้นทางการตัด ความเร็วขึ้นอยู่กับความยาวของการตัดต่อชิ้นส่วนมากกว่าอัตราระยะชัก
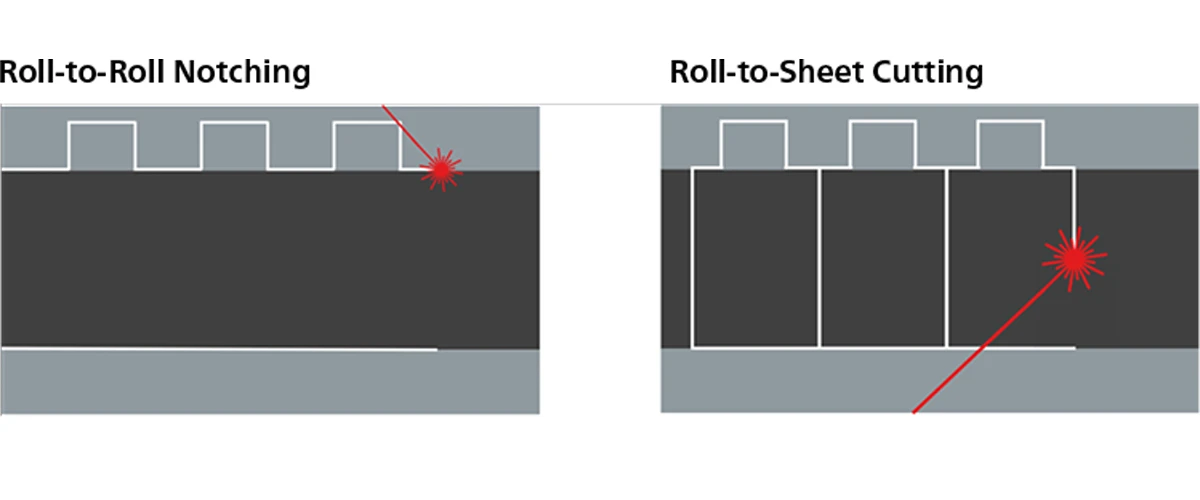
ทั้งสองกระบวนการไม่สามารถทดแทนได้ในทุกกรณี การบากด้วยเลเซอร์มีส่วนสำคัญในการขึ้นรูปอิเล็กโทรดแบบแท่งปริซึมและแบบซอง เนื่องจากรูปแบบเหล่านั้นเปลี่ยนรูปร่างบ่อยครั้ง และต้องใช้รูปทรงของแท็บที่จัดการแม่พิมพ์ได้ไม่ดี การตัดด้วยแม่พิมพ์ยังคงรักษาตำแหน่งที่แข็งแกร่งในรูปแบบทรงกระบอกที่มีปริมาณสูงและในกระบวนการต่อเนื่องที่ป้อนผ่านเว็บ โดยที่รูปทรงจะถูกแช่แข็งเป็นเวลาหลายปี
ตัวขับเคลื่อนต้นทุน 1: การลงทุนล่วงหน้าและการใช้เครื่องมือ
การเปรียบเทียบทุนจะต้องแยกเครื่องจักรออกจากเครื่องมือ เนื่องจากเครื่องมือเป็นที่ที่การตัดแบบไดคัททำให้ต้นทุนสะสม
| รายการต้นทุน | สถานีตัดตาย | สถานีเลเซอร์บาก |
|---|---|---|
| เครื่องฐาน | 80,000–150,000 เหรียญสหรัฐ | 150,000–300,000 ดอลลาร์สหรัฐ |
| เครื่องมือต่อรูปแบบ | ชุดแม่พิมพ์ 3,000–40,000 เหรียญสหรัฐ (บวกระยะเวลารอคอยด้านวิศวกรรม 4–8 สัปดาห์) | ไม่มี-เรขาคณิตของซอฟต์แวร์เท่านั้น |
| การเปลี่ยนแปลงต่อรูปแบบ | แม่พิมพ์ใหม่ การคัดเลือกใหม่ การจัดตำแหน่ง | อัปโหลด CAD นาที |
| เครื่องที่ 2 สำหรับรูปแบบใหม่? | มักจำเป็นสำหรับการผลิตแบบขนาน | ไม่จำเป็น |
สำหรับโรงงานที่ใช้รูปแบบทรงกระบอกเดียวเป็นเวลาห้าปี เครื่องจักรที่มีราคาต่ำของเครื่องตัดไดคัทและเครื่องมือที่ตัดจำหน่ายจะชนะทันที สำหรับเซลล์ถุงที่กำลังพัฒนาในโรงงาน ซึ่งโครงร่างอิเล็กโทรดเปลี่ยนแปลงทุกๆ สองสามเดือนในระหว่างการพัฒนาผลิตภัณฑ์ ต้นทุนแม่พิมพ์เพียงอย่างเดียวอาจเกินราคาพรีเมี่ยมของเลเซอร์ภายในปีแรกได้
เวลารอคอยงานด้านวิศวกรรมมีความสำคัญพอๆ กับเงิน แม่พิมพ์ใหม่ใช้เวลาหลายสัปดาห์ในการออกแบบ ตัด และตรวจสอบ เส้นทางการตัดด้วยเลเซอร์ได้รับการตรวจสอบภายในหนึ่งวัน ในอุตสาหกรรมที่การตัดสินใจเกี่ยวกับรูปแบบเซลล์เปลี่ยนแปลงไปตามความต้องการของลูกค้า ความแตกต่างของเวลานั้นมีน้ำหนักเชิงพาณิชย์อย่างแท้จริง
ตัวขับเคลื่อนต้นทุน 2: การบำรุงรักษา-การสึกหรอของแม่พิมพ์เทียบกับอายุการใช้งานของแหล่งกำเนิดเลเซอร์
การสึกหรอของแม่พิมพ์เป็นสิ่งที่คาดเดาได้และไม่หยุดยั้งแต่ละจังหวะจะกัดกร่อนคมตัด ขอบแม่พิมพ์จะกลม เสี้ยนจะโตขึ้น และทำให้คุณภาพการตัดลดลง จำเป็นต้องลับคมใหม่ทุกๆ 200,000–800,000 จังหวะ ขึ้นอยู่กับความหนาของฟอยล์ ความเสียดสีในการเคลือบ และเกรดเหล็กแม่พิมพ์ การเคลือบอิเล็กโทรดนั้น-ซึ่งมีอนุภาคฮาร์ดออกไซด์สำหรับแคโทด-จะเร่งการสึกหรอของขอบ ระหว่างการลับคม ความสูงของเสี้ยนจะคืบคลานขึ้น และชิ้นส่วนที่อยู่ใกล้จุดสิ้นสุดของช่วงการลับคมจะมีคุณภาพคมที่แย่ลงเรื่อยๆ
การลับคมแม่พิมพ์มีค่าใช้จ่าย 500–3,000 เหรียญสหรัฐต่อบริการ และทำให้เครื่องออฟไลน์ เครื่องตัดไดคัทแบบสองกะที่ทำงานด้วยความเร็ว 400 จังหวะต่อนาที โดยมีช่วงลับคม 300,000 จังหวะ จำเป็นต้องลับคมทุกๆ 12 วันทำการโดยประมาณ นั่นคือการหยุดทำงานที่เกิดขึ้นซ้ำๆ และจังหวะต้นทุนที่อยู่ในโมเดลทางการเงิน
แหล่งกำเนิดเลเซอร์มีวงจรชีวิตที่แตกต่างกันโดยทั่วไปแล้วเลเซอร์ไฟเบอร์แบบพัลซิ่งจะมีอายุการใช้งาน 20,000–100,000 ชั่วโมง ที่ 20 ชั่วโมงการทำงานต่อวัน แหล่งจ่ายไฟ 50,000 ชั่วโมงจะทำงานเป็นเวลาเกือบเจ็ดปีก่อนที่จะมีการเปลี่ยน การเปลี่ยนแหล่งที่มามีค่าใช้จ่าย 30,000–80,000 เหรียญสหรัฐ ขึ้นอยู่กับพลังงาน-สำคัญ แต่เป็นเหตุการณ์เดียวแทนที่จะเป็นจังหวะที่เกิดซ้ำ
การบำรุงรักษาเลเซอร์ถูกครอบงำโดยเลนส์และวัสดุสิ้นเปลืองแทน:
- กระจกครอบป้องกัน:เปลี่ยนทุกๆ สองสามร้อยถึงสองสามพันชั่วโมง ขึ้นอยู่กับปริมาณควัน ที่ราคา 20–100 เหรียญสหรัฐต่อครั้ง
- หัวฉีดและก๊าซป้องกัน:อากาศอัดหรือไนโตรเจนที่อัตราการไหลต่ำ ต้นทุนน้อยมาก
- สื่อกรองควัน:รายการที่เกิดขึ้นจริงซึ่งมีราคาในส่วนถัดไป
การเปรียบเทียบการบำรุงรักษา
| รายการ | ตัดตาย | การบากด้วยเลเซอร์ |
|---|---|---|
| ส่วนประกอบสึกหรอ | ขอบตาย | แหล่งกำเนิดเลเซอร์ เลนส์ ฟิลเตอร์ |
| ช่วงการลับคม/การเปลี่ยน | 200,000–800,000 จังหวะ | แหล่งที่มา 20k–100k ชั่วโมง; ฝาครอบกระจก 0.2k–5k ชม |
| ค่าบริการที่เกิดขึ้นประจำ | 500–3,000 เหรียญสหรัฐต่อการลับคม | ฝาครอบกระจก + สื่อกรอง USD 50–300 ต่อบริการ |
| การหยุดทำงานต่อบริการ | 4–24 h | 0.5–2 h |
| ค่าใช้จ่ายในการเปลี่ยนรูปแบบ | 3,000–40 เหรียญสหรัฐ,000 + ระยะเวลาดำเนินการ | ใกล้ศูนย์นาที |

ตัวขับเคลื่อนต้นทุน 3: เสี้ยน ฝุ่น และงบประมาณด้านความสะอาด
ทั้งสองกระบวนการทำให้เกิดการปนเปื้อน ประเภทจะแตกต่างกัน และประเภทจะกำหนดวิศวกรรมด้านความสะอาด
การตัดด้วยไดคัททำให้เกิดเสี้ยนและเศษเชิงกลแม่พิมพ์ที่สึกหรอจะทำให้เกิดเสี้ยนบนขอบตัด-โลหะที่พับทับและสามารถเจาะตัวคั่นในเซลล์ที่เสร็จแล้วได้ โดยทั่วไป ขีดจำกัดทางอุตสาหกรรมต้องการความสูงของครีบที่ต่ำกว่า 10–15 µm และการตัดด้วยแม่พิมพ์จะเข้าใกล้ขีดจำกัดนี้เฉพาะเมื่อมีการลับคมแม่พิมพ์ใหม่เท่านั้น ฝุ่นเชิงกลจากการแตกหักของการเคลือบจะหลุดออกจากขอบตัดด้วย และต้องกำจัดออก โดยทั่วไปโดยการแปรงหรือดูดฝุ่น
การกรีดด้วยเลเซอร์ทำให้เกิดควันและละอองลอยโลหะที่ระเหยและคาร์บอนจะควบแน่นเป็นอนุภาคละเอียด บางส่วนสะสมกลับลงบนขอบตัดเหมือนขี้เถ้า ส่วนที่เหลือจะต้องถูกจับโดยระบบสกัดก่อนที่จะตกลงบนพื้นผิวฟอยล์ อนุภาคนำไฟฟ้าหลวมที่วางอยู่บนพื้นผิวอิเล็กโทรดถือเป็นไฟฟ้าลัดวงจรแฝง การบากด้วยเลเซอร์จึงกำหนด:
- การสกัดควันเฉพาะจุดที่บริเวณรอยตัดด้วยความเร็วจับเพียงพอที่จะดึงขนนกก่อนที่จะแพร่กระจาย
- การกรองเกรด HEPAสำหรับโลหะขนาดต่ำกว่าไมครอนและละอองลอยคาร์บอน
- การควบคุมขี้กากที่ขอบผ่านพารามิเตอร์กระบวนการ (พลังงานพัลส์ ตำแหน่งโฟกัส ก๊าซช่วยเหลือ) เพื่อให้-การสะสมใหม่ต่ำกว่าพิกัดความเผื่อ 10–15 µm แบบเดียวกับที่เสี้ยนควบคุมเป้าหมายบนแม่พิมพ์
งบประมาณด้านความสะอาดสำหรับการบากด้วยเลเซอร์นั้นมีอยู่จริงแต่มีขอบเขต แพ็คเกจการสกัดและการกรองที่ออกแบบมาอย่างดีจะเพิ่มต้นทุนสถานี 10–15 % และมีตัวกรองแบบสิ้นเปลือง ในขณะที่กระบวนการแม่พิมพ์ที่มีการควบคุมไม่ดีจะซ่อนการปนเปื้อนในเศษเสี้ยนที่เพิ่มขึ้นซึ่งยากต่อการระบุแหล่งที่มา การเปรียบเทียบไม่ใช่ "สะอาดกับสกปรก" แต่เป็น "ต้นทุนที่เกิดซ้ำที่มองเห็นได้เทียบกับต้นทุนข้อบกพร่องที่ซ่อนอยู่"
ข้อมูลเชิงลึกด้านวิศวกรรม:
ขีดจำกัดของเสี้ยนและขี้เถ้าจะมาบรรจบกันที่ตัวเลขเดียวกัน-คือประมาณ 10 µm สำหรับอิเล็กโทรดแบบซองและแบบแท่งปริซึมส่วนใหญ่ การตัดแบบตายตัวจะพบสิ่งนี้เฉพาะในส่วนแรกของรอบการลับคมเท่านั้น การบากด้วยเลเซอร์จะเกิดขึ้นเมื่อมีการควบคุมพารามิเตอร์การสกัดและขี้เถ้า เมื่อลูกค้ารายงานการลัดวงจรของการเจาะคั่นที่การก่อตัว การตรวจสอบครั้งแรกจะอยู่ที่ขอบอิเล็กโทรดเสมอ: เสี้ยนที่ด้านไดคัท คราบสกปรกที่ด้านที่ตัดด้วยเลเซอร์
ตารางจุดคุ้มทุน: โดยที่การบากด้วยเลเซอร์จะมีราคาถูกลง
ตัวชี้วัดการตัดสินใจคือต้นทุนต่อชิ้นส่วนอิเล็กโทรด ไม่ใช่ราคาเครื่องจักร ตารางด้านล่างจำลองต้นทุนต่อปีทั้งหมด-ค่าตัดจำหน่ายเครื่องจักร เครื่องมือ การบำรุงรักษา และการจัดการฝุ่น-จากปริมาณการผลิตสำหรับรูปแบบอิเล็กโทรดแบบถุงขนาดกลางที่มีการเปลี่ยนแปลงรูปแบบหนึ่งครั้งต่อปี
สมมติฐาน: ค่าตัดจำหน่าย 5 ปี; สถานีเครื่องตัดตาย 120,000 เหรียญสหรัฐ; สถานีเลเซอร์ 230,000 เหรียญสหรัฐ; หนึ่งแม่พิมพ์ต่อรูปแบบที่ 15,000 เหรียญสหรัฐ การลับคมแม่พิมพ์ทุกๆ 300,000 จังหวะ ในราคา 1,200 เหรียญสหรัฐ แหล่งกำเนิดเลเซอร์ตัดจำหน่ายมากกว่า 50,000 ชั่วโมง การจัดการฝุ่นมีค่าใช้จ่าย 8 % ของต้นทุนการดำเนินงานเลเซอร์ต่อปี
| เอาต์พุตอิเล็กโทรดประจำปี (ชิ้นส่วน) | ต้นทุนประจำปีของการตัดตาย | ต้นทุนประจำปีของการกรีดด้วยเลเซอร์ | กระบวนการลดต้นทุน |
|---|---|---|---|
| 500,000 | 62,000 เหรียญสหรัฐ | 88,000 เหรียญสหรัฐ | ตัดตาย |
| 1,000,000 | 98,000 เหรียญสหรัฐ | 104,000 เหรียญสหรัฐ | การตัดแบบไดคัท (ขอบ) |
| 2,000,000 | 150,000 เหรียญสหรัฐ | 121,000 เหรียญสหรัฐ | การบากด้วยเลเซอร์ |
| 3,000,000 | 205,000 เหรียญสหรัฐ | 138,000 เหรียญสหรัฐ | การบากด้วยเลเซอร์ |
| 5,000,000 | 290,000 เหรียญสหรัฐ | 171,000 เหรียญสหรัฐ | การบากด้วยเลเซอร์ |
| 10,000,000 | 460,000 เหรียญสหรัฐ | 236,000 เหรียญสหรัฐ | การบากด้วยเลเซอร์ |
ครอสโอเวอร์ในรุ่นนี้อยู่ระหว่าง 1 ถึง 2 ล้านชิ้นต่อปี ตัวแปรสองตัวเคลื่อนไหวอย่างรวดเร็ว:
- การเปลี่ยนแปลงรูปแบบต่อปีการเปลี่ยนแปลงรูปแบบเพิ่มเติมแต่ละครั้งจะเพิ่มการซื้อแม่พิมพ์และผลักดันครอสโอเวอร์ไปสู่ระดับเสียงที่ต่ำลงและหันไปใช้เลเซอร์
- ระดับความอดทนข้อมูลจำเพาะของเสี้ยนที่ถูกทำให้แน่นขึ้นจาก 15 µm เป็น 8 µm จะทำให้การลับแม่พิมพ์บ่อยขึ้น ทำให้ต้นทุนของแม่พิมพ์สูงขึ้น และดึงครอสโอเวอร์ให้ต่ำลง
ที่ 10 ล้านชิ้นส่วนต่อปี การบากด้วยเลเซอร์แสดงให้เห็นประมาณครึ่งหนึ่งของต้นทุนการตัดไดคัทต่อปีในรูปแบบนี้ ชิ้นส่วนที่ต่ำกว่า 500,000 ชิ้น การตัดด้วยไดคัทมีราคาถูกกว่าอย่างเห็นได้ชัด และเป็นตัวเลือกที่ถูกต้องสำหรับงานปริมาณน้อยหรืองานในระยะเริ่มแรก
A กับ B: เมื่อแต่ละกระบวนการเป็นคำตอบที่ถูกต้อง
การตัดสินใจทางวิศวกรรมไม่ใช่ "กระบวนการใดดีกว่า" แต่เป็น "กระบวนการใดที่เหมาะกับแผนงานผลิตภัณฑ์" การเปรียบเทียบด้านล่างเป็นกรอบมัน
| ปัจจัยการตัดสินใจ | Die Cutting ชนะเมื่อ... | การบากด้วยเลเซอร์จะชนะเมื่อ... |
|---|---|---|
| ความเสถียรของรูปแบบ | เรขาคณิตเดียวมานานหลายปี | การเปลี่ยนแปลงทางเรขาคณิตระหว่างการพัฒนา |
| ปริมาณการผลิต | ต่ำกว่า ~1 ล้านชิ้นส่วน/ปี | มากกว่า ~2 ล้านชิ้นส่วน/ปี |
| ความซับซ้อนของแท็บ | แท็บสี่เหลี่ยมเรียบง่าย | แท็บไม่สม่ำเสมอ หลาย- หรือช่องเจาะที่มีรูปทรง |
| ความอดทนของเสี้ยน | Loose spec (>ยอมรับได้ 15 µm) | สเป็คแน่น (<10 µm) |
| วัสดุ | ฟอยล์บางเคลือบนุ่ม | ฟอยล์หนา เคลือบเปราะหรือมีฤทธิ์กัดกร่อน |
| วงจรการพัฒนาผลิตภัณฑ์ | การออกแบบที่เป็นผู้ใหญ่และเยือกเย็น | การวนซ้ำแบบแอคทีฟในการออกแบบเซลล์ |
| ข้อจำกัดด้านเงินทุน | ฝ่ายทุนมีจำกัด สินค้ามีเสถียรภาพ | โมเดลต้นทุนรวม แผนงานที่ยืดหยุ่น |
โรงงานวิจัยหรือโรงงานนำร่องที่ผลิตอิเล็กโทรดต้นแบบหลายพันชิ้นควรจะไดคัทอย่างแน่นอน-หรือแม้กระทั่งใช้เครื่องไดเพรสด้วยมือ- เนื่องจากปริมาตรไม่ได้เป็นตัวกำหนดต้นทุนของเลเซอร์ โรงงานนำร่องสู่การผลิตที่ป้อนไปป์ไลน์การพัฒนาผลิตภัณฑ์ควรย้ายไปใช้เลเซอร์ตั้งแต่เนิ่นๆ เนื่องจากรูปแบบที่เปลี่ยนแปลงในระหว่างการพัฒนาอาจใช้งบประมาณแม่พิมพ์ทุกสัปดาห์
A เครื่องบากด้วยเลเซอร์ความเร็วสูง-ด้วยการดูดฝุ่นแบบบูรณาการสำหรับการขึ้นรูปอิเล็กโทรดแบบแท่งปริซึมและการขึ้นรูปแบบถุงทำให้มีใบแจ้งหนี้ใบแรกที่สูงกว่า แต่เส้นโค้งต้นทุนจะราบเรียบตรงจุดที่เครื่องตัดไดคัทไต่ขึ้น ในทางกลับกันเครื่องตัดตายอิเล็กโทรดที่มีความแม่นยำสำหรับการผลิตทรงกระบอกที่มีปริมาณคงที่-รูปแบบสูง-ยังคงเป็นเครื่องจักรที่มีต้นทุนรวมต่ำกว่าเมื่อรูปแบบถูกแช่แข็งและมีปริมาณสูง เครื่องจักรทั้งสองคันเป็นส่วนเสริมในโรงงานเต็มรูปแบบ ไม่ใช่คู่แข่งในทุกการประกวดราคา
การเลือกตามข้อมูล ไม่ใช่ตามนิสัย
รูปแบบที่เกิดขึ้นในการจัดหาอุปกรณ์แบตเตอรี่ไม่ใช่ว่าวิศวกรเลือกกระบวนการที่ผิด ก็คือพวกเขาเลือกกระบวนการที่พวกเขาใช้ครั้งล่าสุด โมเดลต้นทุนด้านบนนั้นง่ายพอที่จะรันบนสเปรดชีต และควรรันกับทุกบรรทัดใหม่ เนื่องจากครอสโอเวอร์จะเคลื่อนที่ไปตามรูปแบบการปั่นป่วน ระดับความทนทาน และความหนาของฟอยล์
จุดข้อมูลสามจุดทำให้แบบจำลองมีความเที่ยงตรง:
- ระยะชักจริงระหว่างการลับคมดายที่วัสดุเป้าหมาย-วัดจากดายทดลอง ไม่ได้เสนอราคาโดยผู้ผลิตเครื่องมือ
- กราฟการเติบโตของเสี้ยนตลอดช่วงการลับคม เพื่อให้ทราบว่าเมื่อใดที่ชิ้นส่วนเริ่มไม่ตรงตามข้อมูลจำเพาะ
- ต้นทุนการจัดการฝุ่นตามจริงสำหรับเลเซอร์ รวมถึงวัสดุกรองและเศษที่เกิดจากข้อบกพร่องของอนุภาค
ด้วยตัวเลขทั้งสามตัวนี้ ตารางจุดคุ้มทุนจะหยุดเป็นไปตามทฤษฎีและกลายเป็นคำตอบเฉพาะพืช
คำถามที่พบบ่อย: Laser Notching กับ Die Cutting
เลเซอร์บากหรือไดคัท อันไหนถูกกว่า?
ชิ้นส่วนอิเล็กโทรดต่ำกว่า 1 ล้านชิ้นต่อปีด้วยรูปแบบที่มั่นคง การตัดด้วยไดคัทมีราคาถูกกว่า มากกว่า 2 ล้านชิ้นส่วนต่อปี หรือมีการเปลี่ยนแปลงรูปแบบบ่อยครั้ง การบากด้วยเลเซอร์จะมีต้นทุนรวมต่อปีที่ต่ำกว่า เนื่องจากเครื่องมือและการลับคมหายไป
แหล่งกำเนิดของเครื่องบากด้วยเลเซอร์จะอยู่ได้นานแค่ไหน?
แหล่งกำเนิดเลเซอร์ไฟเบอร์แบบพัลซ์มีอายุการใช้งาน 20,000–100,000 ชั่วโมง ที่สองกะต่อวัน แหล่งจ่าย 50,000 ชั่วโมงจะทำงานประมาณเจ็ดปีก่อนการเปลี่ยน เทียบกับการลับคมด้วยแม่พิมพ์ทุกสองสามสัปดาห์ด้วยเครื่องตัดเชิงกล
การบากด้วยเลเซอร์ทำให้เกิดปัญหาฝุ่นหรือไม่?
ใช่ แต่เป็นประเภทอื่น การตัดด้วยเลเซอร์ทำให้เกิดละอองควันโลหะและคาร์บอนที่ต้องสกัดที่บริเวณการตัดและกรอง HEPA การตัดด้วยไดคัทจะขจัดเศษเชิงกลและครีบ ทั้งสองกระบวนการต้องรักษาขอบและงบประมาณความสะอาดของอนุภาคเท่ากัน-ประมาณ 10 µm- ด้วยวิธีการที่ต่างกัน
เครื่องตัดไดคัทสามารถรองรับอิเล็กโทรดรูปแบบใหม่ได้หรือไม่
เฉพาะแม่พิมพ์ใหม่เท่านั้น ซึ่งมีราคา 3,000–40,000 เหรียญสหรัฐ โดยมีระยะเวลารอคอยสินค้า 4-8 สัปดาห์ เลเซอร์บากเปลี่ยนรูปแบบโดยการอัปโหลดรูปทรงการตัดใหม่ ซึ่งโดยทั่วไปจะตรวจสอบภายในหนึ่งวัน
ความหนาของอิเล็กโทรดใดที่สามารถตัดด้วยเลเซอร์ได้
ไฟเบอร์เลเซอร์เคลือบฟอยล์ที่มีรอยบากตั้งแต่ฟอยล์เปลือย 8 µm จนถึงฟอยล์ประมาณ 30–40 µm พร้อมการเคลือบสองด้าน 60–120 µm แท็บหลายเลเยอร์ที่หนักกว่าอาจต้องใช้หลายรอบหรือใช้วิธีแบบผสม
พร้อมที่จะเสียค่าใช้จ่ายในการตัดสินใจสร้างอิเล็กโทรดของคุณแล้วหรือยัง?
คำตอบที่ถูกต้องขึ้นอยู่กับปริมาณ รูปแบบการเลิกใช้งาน และความได้เปรียบของคุณ-ข้อมูลจำเพาะด้านคุณภาพ-ไม่ขึ้นอยู่กับนิสัย TOB New Energy ในฐานะผู้ผลิตแบบครบวงจรจากแหล่งที่มาโดยตรง เป็นผู้จัดหาทั้งเครื่องบากด้วยเลเซอร์และเครื่องตัดไดคัทที่มีความแม่นยำ และทีมวิศวกรจะใช้แบบจำลองจุดคุ้มทุนเฉพาะโรงงานโดยเทียบกับแผนงานรูปแบบและระดับความคลาดเคลื่อนของคุณ ก่อนที่จะแนะนำอย่างใดอย่างหนึ่ง ส่งขนาดอิเล็กโทรด ปริมาตรรายปี และข้อมูลจำเพาะของขอบเพื่อรับการเปรียบเทียบราคาและใบเสนอราคาโดยตรงจากโรงงาน
ข้อมูลอ้างอิงทางเทคนิคที่รวบรวมโดยกลุ่มวิศวกรรมกระบวนการ TOB New Energy จากการติดตั้งไลน์การขึ้นรูปอิเล็กโทรดในโปรแกรมเซลล์แบบปริซึม แบบซอง และทรงกระบอก หากต้องการโมเดลคุ้มทุนในรูปแบบเฉพาะของคุณ โปรดติดต่อ Dr. Dany Huang บน LinkedIn หรือส่งพารามิเตอร์การผลิตของคุณไปที่แผนกวิศวกรรมของ Xiamen


